


 您的位置:
联系我们
- 座机:0519-88779909
- 地址:常州市天宁区恒生科技园
- 常州环亚复合材料科技有限公司 版权所有
- 苏ICP备2021049615号-1
- 技术支持:迅捷网络
- 《互联网危险物品信息发布管理规定》
双组分环氧富锌底漆的性能上限,在实验室里由配方决定;但它的性能下限,在工地上由施工决定。产品说明书中附带的8条施工参考,看似是老生常谈的"注意事项",实则每一条都对应着一类现场高频失效事故。今天,我们抛开所有前置知识,只盯着这8条内容本身,按施工的真实时间线,还原一套标准操作的全流程。
*阶段:开工前——两道不可妥协的门槛
动刷子之前,有两件事必须先确认,任何一条不达标,后续全是无效劳动。
动作1:被涂物表面必须无氧化皮,铁锈,油污等。
这不是"尽量干净"的客气话,是硬性门槛。富锌底漆的阴极保护机制,要求锌粉与钢铁基体直接接触形成电子通路。氧化皮和油污是天然的绝缘体——它们夹在中间,锌粉的牺牲电流根本传不到钢铁上。哪怕漆膜本身完好,底下照样生锈。所以开工程序的*步永远是:喷砂、打磨、脱脂,直到金属露出本色。
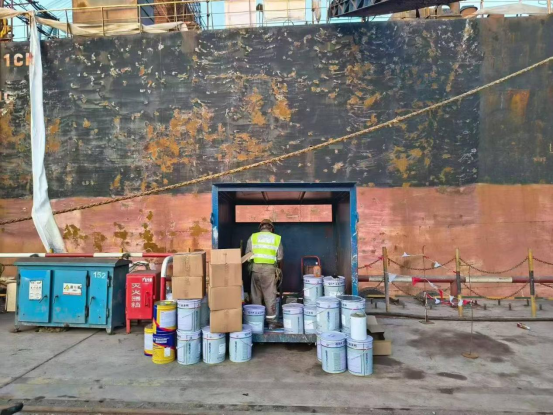
动作2:底材温度须高于露点3℃以上,当底材温度低于5℃时,漆膜不固化,故不宜施工。
这条其实是两句话,两个温度红线。*道:底材温度必须比露点高3℃以上。露点是空气中的水蒸气在钢板表面凝结成水的温度——如果底材温度不够高,空气中的水分就会在钢板上结露,漆膜下面等于泡在水里,附着力直接归零。第二道:低于5℃时,环氧树脂与固化剂的交联反应几乎停滞,漆膜永远"干不了"。这不是干燥慢的问题,是化学反应停了,涂层永远达不到设计强度。
第二阶段:配料间——激活化学反应的精确操作
确认现场条件合格后,进入配料环节。这一步的操作精度,直接决定涂料能不能正常固化。
动作3:甲组份开桶后,必须搅拌均匀,然后在搅拌下按配比要求将乙组倒入甲组份中,充分混合均匀,静置,熟化30min后,加适量稀释剂,调至施工粘度。
这是整个施工流程中*长的一条,也*容易出错。拆开来看:
1. 甲组份(含锌粉)密度大,长期静置后锌粉沉在桶底,开桶必须先搅匀,否则倒出来的全是树脂液,锌粉留在桶里。
2. 将乙组份(固化剂)倒入甲组份时,必须在搅拌状态下进行,确保两者即时分散。
3. 混合后静置熟化30分钟——这是让环氧树脂与固化剂完成初期交联,排出气泡,达到*佳施工状态。跳过这步,漆膜容易产生针孔。
4. *后才加稀释剂。顺序不能反:先混合反应,后调节粘度。
动作4:油漆混合后在6h内用完。
双组分混合后,固化反应就开始了,而且不可逆。6小时是适用期的上限——超过这个时间,涂料粘度会持续升高,甚至胶化结块。现场必须"吃多少拿多少",宁可少配多次,不能一次配一大桶放半天。
第三阶段:涂装现场——三项纪律保质量
涂料调好了,上枪(或上刷)。这个阶段有三个动作必须贯穿始终。
动作5:刷涂、空气喷涂、滚涂均可。
给了施工方灵活选择的余地。小面积修补用刷涂*精准;大面积钢结构用空气喷涂效率*高;滚涂适合一些边角位置。但无论哪种方式,核心是保证漆膜均匀覆盖。
动作6:涂装过程中必须不断搅拌,以免沉淀。
这是富锌涂料独有的现场纪律。锌粉密度远大于树脂液体,混合后哪怕在桶里静置几分钟都会开始沉降。如果不持续搅拌,前半桶喷出来的锌含量高,后半桶喷出来的几乎全是树脂——后涂的区域根本没有足够的锌粉形成导电网络,阴极保护直接失效。所以施工现场的桶边必须常备搅拌棍,每喷几分钟就搅一次。
动作8:推荐膜厚:60-80μm。
放在这里说,是因为膜厚是涂装过程中要实时控制的指标。60-80μm是设计干膜厚度区间:太薄,锌粉体积分数不够,导电网络断断续续;太厚,涂层内应力增大容易开裂,而且浪费材料。施工时用湿膜卡随时测量,确保每道涂层落在这个区间内。
第四阶段:涂装后——等待的时间表
一道漆喷完了,不是马上喷下一道,也不是想放多久都行。
动作7:涂装间隔表。
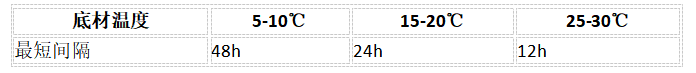
温度越低,固化越慢,必须等够时间才能涂下一道。如果间隔太短,下层未固化就被覆盖,溶剂封闭在内无法挥发,后期会起泡脱落。反过来,*长间隔不超过7天——超过7天,环氧漆膜表面会完成充分固化,变得过于光滑,层间附着力下降。如果不得已超过了7天,必须重新打磨拉毛才能继续施工。
写在*后
这8个动作,从表面清理到温度判断,从精确配料到持续搅拌,从膜厚控制到间隔等待——没有一个是高深的技术难题,但每一个都是现场*容易偷懒、*容易出事的环节。双组分富锌底漆的防腐寿命,就藏在这8个"不起眼"的动作里。按规矩做,锌粉才能安心"舍己救人";图省事跳过任何一步,再贵的涂料也只是刷了一层颜色。